


การเชื่อมเหล็กกัลวาไนซ์ทำยังไง? วิธีเชื่อมที่ถูกต้อง พร้อมทริครักษาชั้นเคลือบกันสนิม


ก่อนการเชื่อมเหล็กกัลวาไนซ์ ต้องเจียรสังกะสีออกก่อนเชื่อมทุกครั้ง บทความนี้บอกวิธีเลือกลวดเชื่อม ตั้งกระแสไฟ และซ่อมผิวเคลือบหลังเชื่อมให้ถูกวิธี โดย C.S. Steel
ก่อนทำการเชื่อมเหล็กกัลวาไนซ์ทุกครั้ง ช่างต้องเจียรสังกะสีบริเวณรอยต่อออกก่อนเสมอ เพราะเหล็กชุบกัลวาไนซ์เชื่อมยากกว่าเหล็กดำมาก เนื่องจากสังกะสีที่เคลือบผิวจะระเหยเป็นไอก่อนบ่อหลอมเซตตัว ทำให้แนวเชื่อมเป็นรูพรุน ไม่แข็งแรง อีกทั้งยังอาจเสียคุณสมบัติชะลอการเกิดสนิมไป บทความนี้ C.S. Steel จะพาไล่ทีละขั้นตอน ตั้งแต่เลือกลวดเชื่อม ตั้งกระแสไฟ ไปจนถึงซ่อมผิวเคลือบหลังเชื่อมให้ถูกวิธี
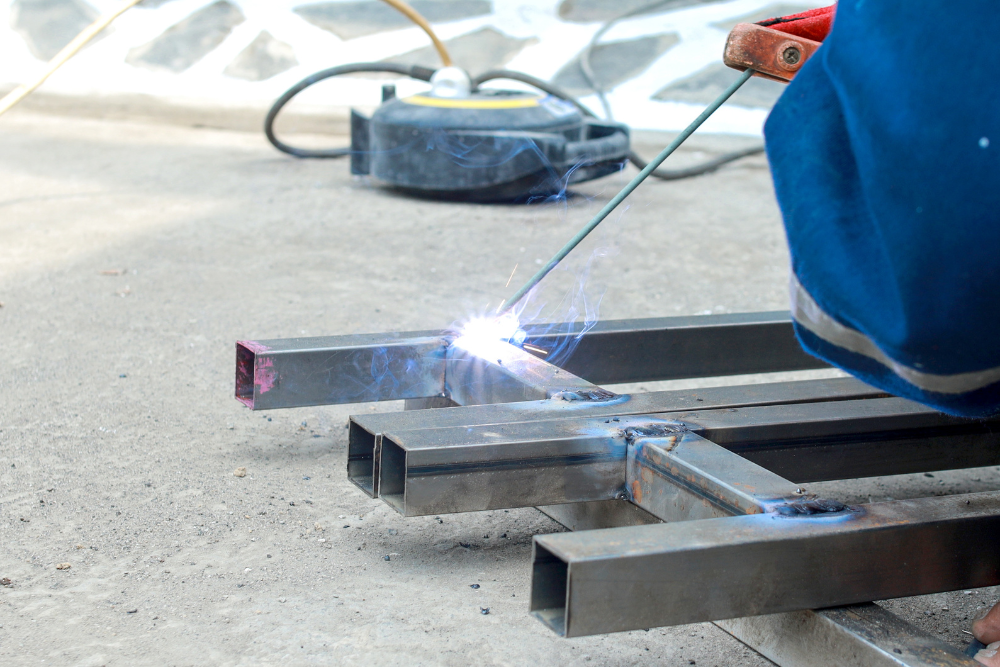
การเชื่อมเหล็กมีกี่แบบ ต่างกันยังไง?
วิธีเชื่อมเหล็กที่ช่างใช้กันหลัก ๆ มี 3 แบบ คือ เชื่อมไฟฟ้าธูป เชื่อมมิก และเชื่อมทิก การเชื่อมแต่ละแบบจะเหมาะกับงานที่ต่างกัน ดังนี้
- เชื่อมไฟฟ้าธูป (SMAW): นิยมใช้มากที่สุดสำหรับหน้างานทั่วไป ใช้ได้กับเหล็กหลายชนิด
- เชื่อมมิก (MIG/MAG): เชื่อมเสร็จเร็ว แนวเรียบ เหมาะสำหรับงานผลิตในโรงงานหรือรถที่ต้องมีการเชื่อมต่อเนื่อง
- เชื่อมทิก (TIG): ให้แนวเชื่อมสวยที่สุด แต่มีราคาสูง ต้องใช้ช่างฝีมือเฉพาะทาง
โดยทั่วไป งานเชื่อมเหล็กกัลวาไนซ์ส่วนใหญ่นิยมใช้วิธีเชื่อมไฟฟ้าธูป เพราะเครื่องราคาไม่แพง พกพาสะดวก และเชื่อมได้แม้หน้างานมีลมพัดแรง
ทำไมเหล็กกัลวาไนซ์เชื่อมยากกว่าเหล็กดำ?
สาเหตุที่ทำให้การเชื่อมเหล็กกัลวาไนซ์ยากกว่าเหล็กดำ เพราะสังกะสีที่ใช้เคลือบผิวมีจุดเดือดที่ประมาณ 907 องศาเซลเซียส ในขณะที่จุดหลอมเหลวของเหล็กอยู่ที่ประมาณ 1,370 - 1,510 องศาเซลเซียส เมื่อโดนความร้อนจากการเชื่อม สังกะสีจึงระเหยเป็นไอก่อนบ่อหลอมจะเซตตัว ทำให้เกิดรูพรุนในแนวเชื่อม จึงต้องเจียรสังกะสีออกก่อนเชื่อมเสมอ
เลือกลวดเชื่อมและตั้งกระแสไฟยังไง ไม่ให้เหล็กบางทะลุ?
ต้องเลือกลวดเชื่อมเบอร์ E6013 ให้ขนาดเหมาะกับความหนาเหล็ก แล้วตั้งกระแสไฟตามช่วงที่แนะนำ เพราะการเลือกลวดผิดขนาดหรือตั้งไฟผิดช่วง คือ สาเหตุหลักที่ทำให้เหล็กบางทะลุและรอยเชื่อมไม่แน่น
การเลือกลวดเชื่อม
ลวดเชื่อมเหล็กกัลวาไนซ์ที่ช่างไทยใช้ คือ เบอร์ E6013 ฟลักซ์ชนิด High-Rutile เพราะจุดอาร์กง่าย เชื่อมได้ทั้งไฟ AC และ DC อีกทั้งยังช่วยให้สังกะสีแยกตัวขึ้นมาเป็นสแลกบนผิวแนวเชื่อมแทนที่จะปนอยู่ในเนื้อเชื่อม เป็นลวดเชื่อมเหล็กบางที่นิยมใช้ เพราะควบคุมบ่อหลอมได้ง่าย ลดโอกาสเหล็กทะลุ
การตั้งกระแสไฟ
คำถามพบบ่อย คือ เชื่อมเหล็กบางใช้ไฟเท่าไหร่ ซึ่งการตั้งกระแสไฟขึ้นอยู่กับรุ่นของเครื่องเชื่อม และท่าเชื่อมของช่างแต่ละคน ช่วงกระแสไฟในตารางด้านล่างจึงเป็นเพียงช่วงที่แนะนำเบื้องต้นเท่านั้น ก่อนเชื่อมชิ้นงานจริงควรลองตั้งไฟแล้วเชื่อมบนเศษเหล็กก่อนเสมอ เพื่อดูว่าบ่อหลอมลึกพอดีและเสี่ยงทะลุหรือไม่
|
ขนาดลวดเชื่อม |
ช่วงกระแสไฟฟ้าแนะนำ |
ความหนาเหล็กที่เหมาะสม |
|
2.0 มม. |
40 - 70 แอมป์ |
1 - 2 มม. |
|
2.6 มม. |
60 - 100 แอมป์ |
2 - 3.5 มม. |
|
3.2 มม. |
90 - 140 แอมป์ |
3.5 - 6 มม. |
|
4.0 มม. |
140 - 190 แอมป์ |
6 มม. ขึ้นไป |
หลังเชื่อมเสร็จ ดูแลรอยเชื่อมยังไงให้ไม่เป็นสนิมซ้ำไว?
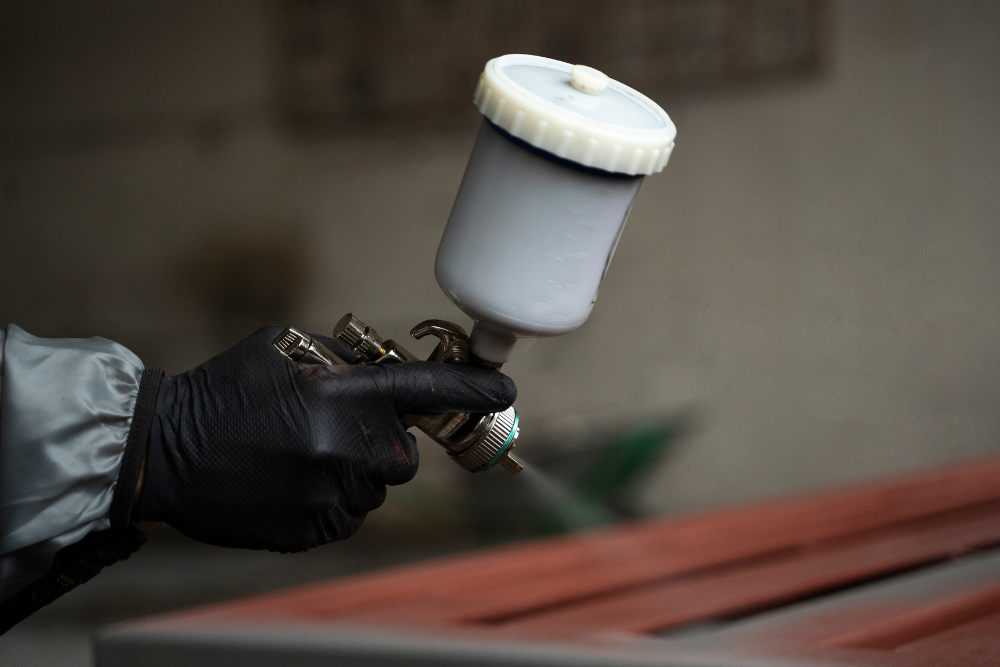
หลังเชื่อมเสร็จ บริเวณรอยเชื่อมและรอยเจียรจะไม่มีชั้นสังกะสีป้องกันสนิมเหลืออยู่แล้ว จึงต้องซ่อมผิวทันที C.S. Steel แนะนำให้ดูแลรอยเชื่อมด้วย 2 วิธี ดังนี้
- ทาสีกันสนิม: ทาสีทาเหล็กกันสนิมทับบริเวณรอยเชื่อมและรอยเจียรหลังชิ้นงานเย็นตัวลงแล้ว เป็นตัวเลือกที่หาซื้อง่ายและกันสนิมได้ทันที
- พ่นด้วยลวดกัลวาไนซ์ (Cold Galvanizing): สเปรย์ที่มีส่วนผสมของสังกะสีสูง ทำหน้าที่เลียนแบบชั้นเคลือบเดิม เหมาะกับงานที่ต้องการซ่อมผิวให้ใกล้เคียงของเดิมมากที่สุด
ความปลอดภัยเรื่องไอสังกะสี มีอะไรบ้างที่ช่างต้องรู้?
ไอสังกะสีจากการเชื่อมเหล็กกัลวาไนซ์เป็นสิ่งที่ช่างต้องหลีกเลี่ยง เพราะทำให้เกิดอาการที่เรียกว่าไข้จากไอโลหะ มีอาการคล้ายไข้หวัดใหญ่ เช่น เป็นไข้ หนาวสั่น ปวดหัว ปวดเมื่อยกล้ามเนื้อ มักเริ่มแสดงอาการหลังสูดดม 3 - 10 ชั่วโมง แม้ส่วนใหญ่จะหายเองภายใน 1-2 วัน แต่ก็ควรป้องกันไว้ก่อนด้วยวิธีต่อไปนี้
- เชื่อมในที่ระบายอากาศดี: ควรมีพัดลมดูดไอโลหะออกจากจุดเชื่อมโดยตรง หรือเปิดให้อากาศถ่ายเทตลอด ป้องกันได้ดีกว่าการพึ่งหน้ากากเพียงอย่างเดียว
- สวมหน้ากากกรองฝุ่นโลหะ: โดยเฉพาะเมื่อต้องเชื่อมในที่อับหรือระบายอากาศไม่ดี ควรเลือกขนาดที่กระชับกับใบหน้า
- เจียรสังกะสีออกจากรอยต่อก่อนเชื่อม: ช่วยลดปริมาณไอสังกะสีตั้งแต่ต้นทาง ทำให้มีไอโลหะน้อยลงตั้งแต่แรก แทนที่จะไปป้องกันตอนปลายทางอย่างเดียว
สรุป
การเชื่อมเหล็กกัลวาไนซ์ให้แนวเชื่อมแข็งแรงและไม่ทำลายชั้นเคลือบเพิ่ม ต้องเจียรสังกะสีออกก่อนเชื่อมเสมอ เลือกลวด E6013 ตั้งกระแสไฟให้เหมาะกับความหนา และซ่อมผิวเคลือบหลังเชื่อมทุกครั้ง สำหรับผู้รับเหมาที่กำลังมองหาเหล็กเคลือบสังกะสีในโปรเจกต์ถัดไป C.S. Steel ผู้ให้บริการผลิตและจำหน่ายเหล็ก มีเหล็กรูปพรรณเคลือบสังกะสีให้เลือกหลากหลายรูปแบบ พร้อมให้คำแนะนำแบบตัวจริงเรื่องเหล็ก ด้วยประสบการณ์กว่า 50 ปี
มองหาเหล็กกัลวาไนซ์มาตรฐาน มอก. ติดต่อ C.S. Steel
คำถามที่พบบ่อย (FAQs)
1. ลวดเชื่อมเหล็กกัลวาไนซ์ ใช้เบอร์อะไร
ช่างไทยนิยมใช้ลวดเบอร์ E6013 ฟลักซ์ High-Rutile เพราะจุดอาร์กง่าย ใช้ได้ทุกท่าเชื่อม และช่วยให้สังกะสีแยกตัวเป็นสแลกแทนที่จะปนในเนื้อเชื่อม เหมาะกับงานเหล็กแผ่นบางไปจนถึงเหล็กโครงสร้างทั่วไป ควรเลือกขนาดลวดให้เหมาะกับความหนาเหล็กแต่ละชิ้นด้วย
2. ซื้อเหล็กโครงสร้างที่ไหน ที่ตัดและเจาะมาให้พร้อมเชื่อม
C.S. Steel จำหน่ายเหล็กโครงสร้างพร้อมบริการตัดและเจาะรูตามแบบที่ลูกค้ากำหนด ช่วยลดเวลาหน้างานและลดรอยเชื่อมที่ไม่จำเป็น เหมาะกับงานที่ต้องการความแม่นยำของขนาดตั้งแต่ต้นทาง
3. เชื่อมเหล็กกัลวาไนซ์แล้วต้องทาสีทับรอยเชื่อมทุกครั้งไหม
ควรทำทุกครั้ง เพราะบริเวณรอยเชื่อมและรอยเจียรจะไม่มีชั้นสังกะสีป้องกันสนิมเหลือแล้ว หากปล่อยไว้เฉย ๆ จะเป็นสนิมเร็วกว่าจุดอื่นของชิ้นงาน ควรปล่อยให้ชิ้นงานเย็นตัวลงก่อน แล้วรีบทาสีกันสนิมหรือพ่นด้วยลวดกัลวาไนซ์ทันที
4. งานโครงสร้างเหล็ก ควรเชื่อมหรือขันน็อตยึด
ขึ้นอยู่กับลักษณะงาน โครงสร้างเหล็กที่ต้องการความแข็งแรงถาวรและรับน้ำหนักมากมักใช้การเชื่อม ส่วนงานที่ต้องถอดประกอบหรือขนย้ายภายหลังมักใช้น็อตยึดแทน
5. ทำไมต้องเจียรสังกะสีออกก่อนเชื่อมทุกครั้ง
เพราะสังกะสีมีจุดเดือดต่ำกว่าจุดหลอมของเหล็กมาก เมื่อโดนความร้อนจากการเชื่อมจะระเหยเป็นไอก่อนที่บ่อหลอมจะเซตตัว ไปแทรกอยู่ในเนื้อเชื่อมจนเกิดรูพรุน ทำให้แนวเชื่อมไม่แน่นและแตกร้าวง่าย การเจียรสังกะสีออกก่อนจึงช่วยให้ได้แนวเชื่อมที่แข็งแรงและสม่ำเสมอกว่า
